Bohren - Fräsen - Gewindeschneiden
Manuelle Bearbeitung von Kleinobjekten aus NE-Metallen und Kunststoff
Wir führen einfache Metall- und Kunststoffbearbeitungen wie Bohren, Gewindeschneiden und Fräsen in unbehandelten NE-Metalle (Aluminium, Messing, Kupfer) und
Kunststoffen (PVC, Acryl-/Plexiglas) für Sie durch. Hierbei liegt unser Schwerpunkt auf die Bearbeitung von Geräteplatten und Halterungen für Foto- und Video-Equipment
sowie individuelle Präzisions-Nutensteine für Werktische und Maschinen.
Einen Überblick über Vorgaben, Einschränkungen und den Projektablauf, habe wir auf dieser Seite weiter unten
im Abschnitt Was ist zu beachten? Unsere Vorgaben! zusammengestellt.
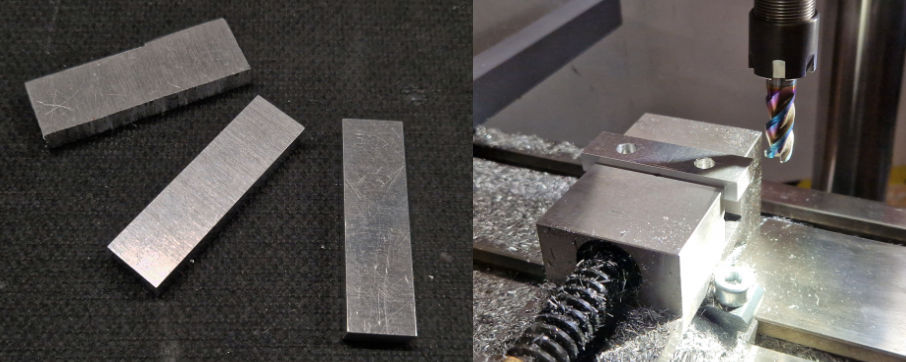
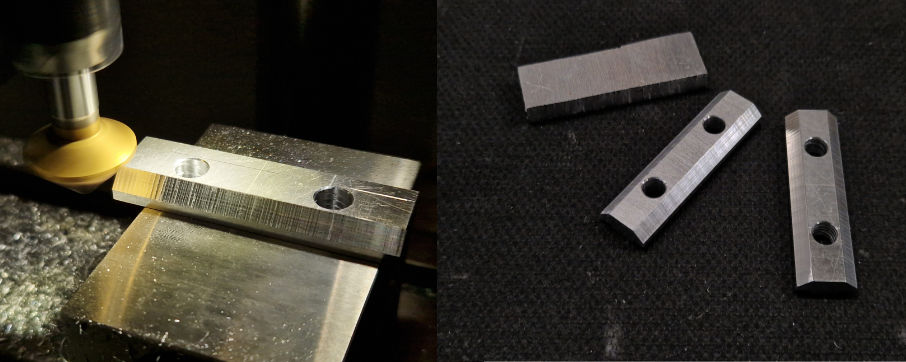
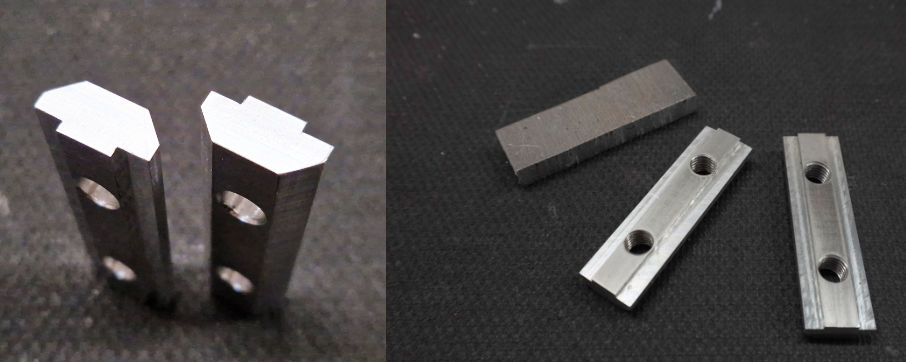
Bohren, Drehen, Fräsen, Hobeln/Stoßen, Feilen - Das erste Lehrjahr bei Siemens hat mich geprägt und die Arbeit mit Metall danach nicht mehr losgelassen. Ob es auf einer Weiler Drehbank oder Klopp Waagerechtstoßmaschine aus den 1960/70er Jahren war, unser damaliger Ausbildungsmeister hat uns viele Dinge gezeigt und uns bei einem seiner Hobbies, dem Bau von Präzisions-Pendelchronometern mit temperaturkompensierten Pendeln, immer mit eingebunden.
Was ist zu beachten? Unsere Vorgaben!
Tischbormaschine Flott TB13 Plus
Drehzahl: 40 bis 4.000 U/min
Borhleistung: bis 15 mm in ST60 Stahl
Gewindeschneidleistung: bis M10
Präzisionskreuztisch: SAIM 340-XY
Tischfräsmaschine (Eigenbau)
Fräsemotor: MARFELL
Drehzahl: 4.000 bis 25.000 U/min
Spannbereich: 3 - 12 mm
Barbeitungshöhe: bis 150 mm (wird in Kürze auf 200 mm erweitert)
Präzisionskreuztisch: SAIM 340-XYG
Metrische HSS-TiN Spiralbohrer: 2 - 13 mm mit verschiedenen Zwischeneinstufungen
Metrische HSS-N Maschinen und Handgewindeschneider: M3 bis M14
Metrische HSS-N Schneideisen: M3 bis M14
UNC Grobgewinde HSS Gewindeschnieder: 1/4x20 und 3/8x16 (Fotogewinde)
UNC Grobgewinde HSS Schniedeisen: 1/4x20 und 3/8x16 (Fotogewinde)
Hinweis: Wir behalten uns vor bestimmte Bohr- und Gewindeschneidleistungen mit ausgefallen Sonderwerkzeugmaßen abzulehnen.
Eine Extrabeschaffung zusätzlicher Bohr- und Gewindeschneidwerkzeuge bei Einzelstückprojekten wäre wirtschaftlich herausfordernd.
Für die von uns angebotenen Bearbeitungsleistungen mit den Werkstück-Schwerpunkten Foto-/Video-Geräteplatten und Nutensteine liegt der Mindesttoleranzbereich bei +/- 0,1 mm.
Nach erhalt Ihrer Kontaktanfrage und ersten Sichtung der von Ihnen uns übermittelten Informationen werden wir in
einem Projektgespräch (Telefonat oder Video-Call) die Bearbeitungsleistungen, eventuelle Beschaffungsaufwednungen und eine
erste Aufwandabschätzung mit Ihnen besprechen.
Wird eine Materialbeschaffung mit beauftragt werden diese zusätzlichen Kosten im Angebot separat aufgeführt.
Wenn Sie uns eigenes Rohmaterial bereitstellen möchten, müssen Sie für den sicheren Versand sorgen und die dafür anfallenden Versandkosten übernehmen.
Im Anschluss erhalten Sie von uns ein Angebot per eMail mit den besprochenen Projektvorgaben, einem Projektpreis und eine Abschätzung des Zeitaufwandes.
Wenn Ihnen unser Angebot entgegen kommt, bestätigen Sie uns Dieses per eMail (Annahme des Angebotes).
Hinweis: Sie werden von uns kontinuierlich über den Projektablauf informiert. Sollten sich Verzögerungen ergeben,
melden wir uns umgehend bei Ihnen.
Eine Bearbeitung von Oberflächen, wie z.B. feinstschleifen, polieren, spachteln, eloxieren oder lackieren, wird von uns nicht durchgeführt.
Kanten und Ecken die keine Verrundung oder Fase erhalten, werden von uns leicht entgratet.
Bohrungen ohne Senkungen werden von uns mit einem Senker leicht angesenkt.
Werkstücke und eingebrachte Gewinde werden von uns nach der Bearbeitung gesäubert (entfernen von Schneidöl, Spänen, etc.) und wenn nicht anders
vereinbart werden Sichtflächen, je nach Ausgangsmaterial, leicht angeschliffen.
Wir bearbeiten hauptsächlich Werkstücke die für Foto-/Video-Equipment zum Einsatz kommen, wie zum Beispiel Haltevorrichtungen (Käseplatten/-winkel) für
Kameras, Kamerazubehör und Studio-Equipment. Weiterhin bearbeiten wir Standard- und Spezial-Nutensteine für Maschinen und Werkbänke.
Wir bearbeiten KEINE Werkstücke die für den Bau von Waffen oder ähnlichen verbotenen Gegenständen benutzt werden können.
Hinweis: Bei Fragen stehen wir Ihnen gerne zur Verfügung