3D-DRUCK
Umsetzung Ihrer Projekte auf 3D-Druckern von QIDI-Tech
Mittels FDM (Fused Deposition Modeling), einem Schmelzschichtdruckverfahren, drucken wir Objekte nach Ihren Vorgaben aktuell auf
QIDI-Tech 3D-Druckern. Häufig ist auch die Abkürzung FFF (Fused Filament Fabrication) im Zusammenhang mit 3D-Druck zu lesen.
Vom technologischen Grundprinzip gibt es keinen Unterschied zwischen FDM und FFF. In unserer Rubrik
3D-Druck gehen wir näher auf die kleinen Praxisunterschiede ein.
Da es beim 3D-Druck einige Vorgaben und auch Limitationen zu berücksichtigen gibt und diese mit Ihren
Objektvorgaben "synchronisiert" werden müssen, werden wir in einem kostenlosen Projektgespräch Schritt für Schritt die
Material- und Druck-Parameter besprechen und festlegen. Einen Überblick benötigter Vorgaben und Parameter habe wir auf
dieser Seite weiter unten im Abschnitt Was ist zu beachten? Unsere Vorgaben!
zusammengestellt.
In unserem Filamentlager bevorraten wir Standard-Filamente wie PLA, PETG, ASA und ABS sowie einige Spezial-Filamente
wie PLA-CF, PETG-CF, PC-CF. Eine Aufstellung der Filamente, deren Basiseigenschaften und Farben finden Sie auf dieser Seite
weiter unten unter: Was ist zu beachten? Unsere Vorgaben!.
Alle auf dieser Webseite präsentierten 3D-Modelle sowie gedruckten Objekte wurden von mir entwickelt, gezeichnet,
gedruckt und werden im Alltag eingesetzt.
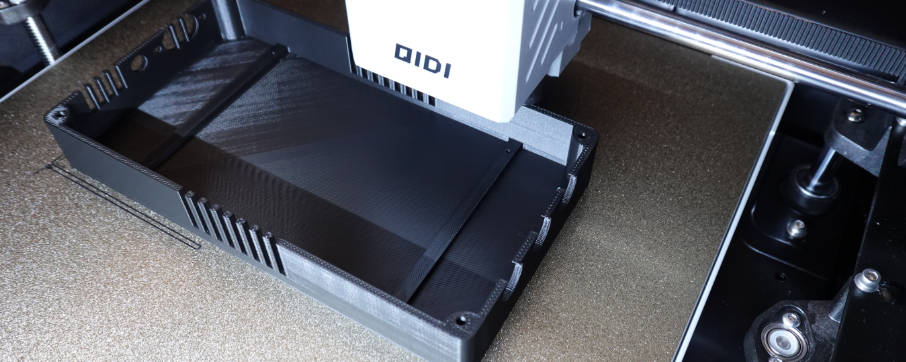
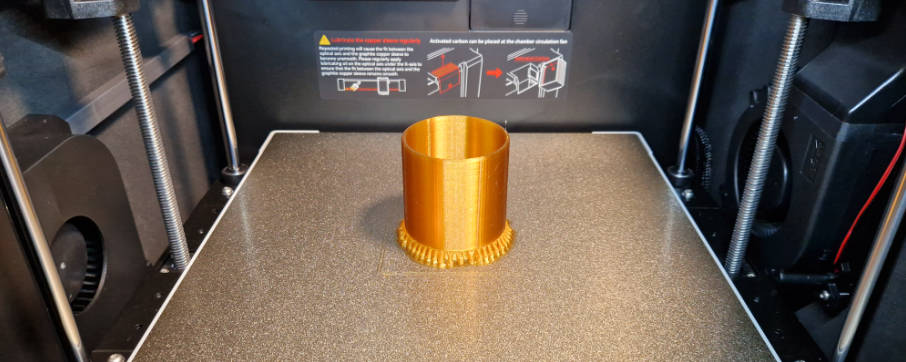
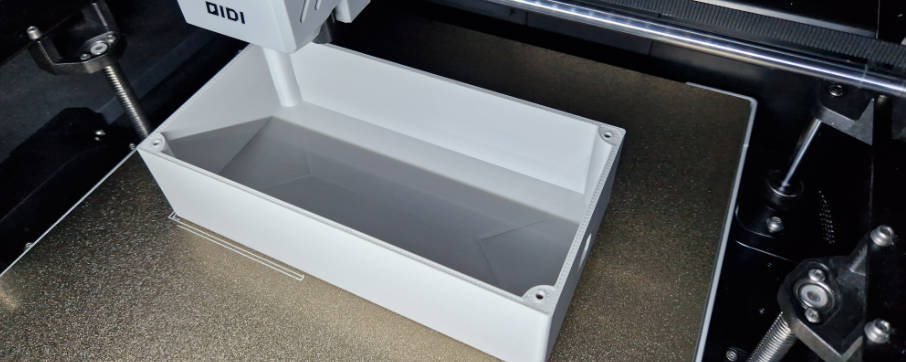
Warum setzen wir auf Drucker von QIDI Technologies? - 3D-Drucker von QIDI-Tech besitzen eine robuste Bauweise und basieren auf einer offenen Softwareplattform (Klipper) ohne einem lästigen Cloud-Zwang unterzogen zu werden. Es werden mehr als sechs 3D-Druck-Slicer unterstützt. Neben dem QIDI-eigenen Slicer, QIDI-Studio, können die Slicer von Prusa, Orca, BambuLab, Elegoo, Creality und Cura verwendet werden. Die mechanischen und elektrischen Komponenten sind wartungsfreundlich aufgebaut und bei einem komplexeren Problem hilft der QIDI-Support professionell und schnell.
Mit QIDI-Tech Druckern können wir auch Hochtemperatur-, industrietaugliche Spezial-Filamente verarbeiten. Die Hot-Ends (Druckdüsen) entwickeln eine Drucktemperatur von bis zu 370°C und die Druckplatten können bis auf 120°C aufgeheizt werden. Eine aktive Bauraumheizung ermöglicht es Filamente wie ABS, ASA und Nylon verzugfrei zu drucken.
Beim 3D-Druck spielen viele Faktoren und Parameter eine wichtige Rolle in Bezug auf Qualität und Druckzeit. Nach dem Motto - "Mal eben schnell was ausdrucken" - wird in der Regel kein zufriedenstellendes Endergebnis ergeben. Daher sind nachfolgende Punkte und Hinweise zu beachten.

Was ist zu beachten? Unsere Vorgaben!
Objektgröße (max.): 305 x 305 x 280 mm (B x L x H)
Schichtdicken (min.).: 0,05 mm (0,2 mm Düse) und 0,2 mm (0,8 mm Düse).
Genauigkeit: +/- 0,1 mm bis +/- 0,5 mm
Druckgeschwindigkeit (max.): bis 600 mm/s
Hinweis: Schichtdicken-, Genauigkeits- und Toleranzvorgaben beeinflussen die Druckzeit und Endqualität.
Je präziser ein Objekt und feiner eine Wand/Oberfläche gedruckt werden soll, so erhöht sich damit die Druckzeit des Objektes.
Wenn es schnell gehen muss und nur ein Produktmuster benötigt wird, dann verringert sich durch die erhöhte Druckgeschwindigkeit (z.B. 600 mm/s) die Genauigkeitsmaße
und Oberflächenqualitäten.
Folgende Filamente haben wir aktuell bevorratet:
PLA - Polyactide / Polymilchsäure
Merkmale: Hohe Zugfestigkeit, bietet eine hohe Steifigkeit, eine geringe Schlagzähigkeit, geringe Bruchdehnung, niedrige Wärmeformbeständigkeit.
Farben: Schwarz, Weiss, Maschinen-Grau (Silber), Rot, Feuerwehr-Rot
PLA-CF - Polyactide mit Carbonfasern
Merkmale: Wie PLA. Durch die Beimischung von Kohlefasern werden die mechanischen Merkmale gegenüber normalem PLA nochmals verstärkt.
Farben: Schwarz
PETG - Polyethylenterephthalat glykolmodifiziert
Merkmale: Gute Zugfestigkeit, gute Steifigkeit, hohe Schlagzähigkeit, hohe Bruchdehnung, gute Wärmeformbeständigkeit.
Weiterhin ist PETG für den Außenbereich geeignet. Es ist witterungsbeständig, wasserabweisend und gut UV-beständig.
Farben: Schwarz, Weiss, Maschinen-Grau (Silber), Rot, Feuerwehr-Rot
PETG-CF- Polyethylenterephthalat glykolmodifiziert mit Carbinfasern
Merkmale: Hohe Zugfestigkeit, hohe Steifigkeit, gute Schlagzähigkeit, gute Bruchdehnung, gute Wärmeformbeständigkeit
Durch die Beimischung von Kohlefasern reduziert sich gegenüber normalem PETG die Bruchdehnung und die Schlagzähigkeit.
Die Kohlefasern verbessern jedoch die Zugfestigkeit und Steifigkeit. Wie PETG ist PETG-CF für den Außenbereich geeignet.
Farben: Dunkel-Grau, Dunkel-Rot (Sirup-Braun)
ASA - Acryl Styrol Acrylnitrit
Merkmale: Gute Zugfestigkeit, gute Steifigkeit, hohe Schlagzähigkeit, gute Bruchdehnung, hohe Wärmeformbeständigkeit
ASA ist wie PETG und PETG-CF sehr gut für den Außenbereich geeignet und besitzt eine noch höhere UV-Beständigkeit.
Farben: Braun
ABS - Acrylnitril Butadien Styrol
Merkmale: Mittlere Zugfestigkeit, geringe bis moderate Steifigkeit, hohe Schlagzähigkeit, gute Bruchdehnung, hohe Wärmeformbeständigkeit
ABS ist nur sehr eingeschränkt für den Außenbereich geeignet. Bei Sonneneinstrahlung (UV-Strahlen) vergilbt ABS innerhalb
weniger Monate, es wird spröde und verliert seine Festigkeit.
Farben: Schwarz, Weiss
PC - Polycarbonat
Merkmale:Hohe Zugfestigkeit, hohe Steifigkeit, sehr hohe Schlagzähigkeit, gute Bruchdehnung, sehr gute Wärmeformbeständigkeit (110°C bis 140°C)
Polycarbonat-Filament eignet sich am besten für hochfeste, hitzebeständige und schlagzähe technische Bauteile, die extremen mechanischen oder thermischen Belastungen standhalten müssen.
Farben: Schwarz, Weiss, Klar
PC-CF - Polycarbonat mit Carbonfasern
Merkmale: Wie PC. Durch die Beimischung von Kohlefasern erhöht sich nochmals die Steiffigkeit und Zugfestigkeit.
Das Material dehnt sich weniger stark aus und durch Tempern/Glühen kann die Wärmeformbeständigkeit noch etwas verbessert werden.
Durch die Kohlefasern verringert sich aber die Bruchdehnung. Das Material wird spröder.
Farben: Schwarz
Hinweis: Sollte das für Ihren Produktanwendungsfall angedachte Filament nicht aufgeführt sein,
teilen Sie uns bitte dieses direkt in Ihrer Kontakt-Anfrage mit. Wir werden dann das Filament vordisponieren.
Wir behalten uns aber auch vor Filmanttypen und auch spezielle Farbwünsche abzulehnen, da unsere Lagerkapazitäten limitiert sind.
Ausführliche Filament-Details und deren Einsatzmöglichkeiten finden Sie in unserer Rubrik FILAMENTE
im Menü 3D DRUCK.
Idealerweise übermitteln Sie uns von dem zu druckenden Objekt eine 3D CAD-Datei im Format .STEP, .3MF oder .STL und wenn schon vorhanden zusätzlich die Angaben zu folgenden Parametern:
1) Welches Filament soll für das Objekt verwendet werden?
2) In welcher Farbe soll das Objekt gedruckt werden?
3) In welcher Genauigkeit soll das Objekt gedruckt bekommen?
4) Mit welchem Düsendurchmesser soll das Objekt gedruckt werden?
5) Mit welcher Schichthöhe soll das Objekt gedruckt werden?
6) Welches Füllmuster und welche Fülldichte soll verwendet werden?
Bevor es aber überhaupt los geht führen wir mit Ihnen immer ein kostenloses Projektgespräch in dem
Ihr Projekt, die zu druckenden Objekte, der Ablauf und die vorgenannten Parameter besprochen werden. Einfach direkt so drauf "losdrucken" wäre
unprofessionell und führt am Ende für beide Seiten zu keinem zufriedenstellenden Ergebnis.
Nach erfolgter Kontaktaufnahme und Erhalt Ihrer 3D-CAD-Datei(en) vereinbaren wir einen Termin für ein kostenloses Projektgespräch per Telefon oder Video-Call.
Darin besprechen wir Ihre Vorstellungen und definieren die Vorgaben für den Druck. Im Anschluss erhalten Sie von uns ein Angebot per eMail mit
den besprochenen Druckvorgaben, einem Projektpreis und eine Abschätzung der Projektdurchlaufzeit (Lieferzeit).
Wenn Ihnen unser Angebot entgegen kommt, bestätigen Sie uns Dieses per eMail (Annahme des Angebotes).
Hinweis: Sie werden von uns kontinuierlich über den Projektablauf informiert. Sollten sich Verzögerungen ergeben,
melden wir uns umgehend bei Ihnen.
Ein 3D-Druck ist nach dem Druckende fast einsatzfertig. Es gibt jedoch ein paar Stellen, die nach dem Druck kontrolliert und geringfügig bearbeitet werden müssen.
Werden für das 3D-Objekt z.B. Stützstrukturen benötigt, dann entfernen wir Diese und säubern die entsprechenden Kontaktflächen.
Wurden Gewinde im 3D-Objekt direkt mit gedruckt, prüfen wir diese auf Funktion. Aus unserer Praxiserfahrung hat sich gezeigt, das ein "Finalschneiden"
mit einem entsprechenden Gewindeboher ein perfektes Endergebnis liefert. Gleiches gilt für Bohrungen und Senkungen. Je nach Druckausrichtung des Objektes
und der Filament-Eigenschaften (Materialschrumpfung) können Passungen um wenige 10tel Millimeter zueinander abweichen.
Wir kontrollieren hier ebenfalls die Passmaße und bearbeiten diese bei Bedarf entsprechend nach.
Eine Bearbeitung und Veredelung von Oberflächen, wie z.B. schleifen, spachteln oder lackieren, wird von uns nicht durchgeführt.
Hinweis: In unserer Rubrik FILAMENTE
im Menü 3D DRUCK finden Sie für jedes Filament
Informationen über die Nachbearbeitungsmöglichkeiten.
Wir drucken hauptsächlich technische Objekte für die Werkstatt, Elektronik, Foto-/Video-Equipment, den leichten Maschinenbau (Muster/Prototypen),
Wohnen und Garten.
Wir drucken KEINE Objekte die für den Bau von Waffen oder ähnlichen verbotenen Gegenständen benutzt werden können.
Ebenso drucken wir KEINE gewaltverherrlichenden oder diskriminierenden Figuren und Figurengruppen. Monster-, Fabel- und CossPlay-Figuren werden
von uns ebenfalls nicht angenommen und nicht gedruckt.
Die von Ihnen uns übermittelten 3D-Objekte (3D CAD-Datei) dürfen keinem Copyright- und Lizenzschutz unterliegen. Die Ursprungszeichnung muss
sozusagen Ihnen gehören. Eine Ursprungs- oder Quellenangabe ist auf jeden Fall empfehlenswert um nachgelagerte Unannehmlichkeiten zu vermeiden.
Bitte lesen Sie in unserer AGB auch den Abschnitt § 18 Zusätzliche Vereinbarung.
Hinweis: Bei Fragen hierzu stehen wir Ihnen gerne zur Verfügung.